- Hem
- Om oss
- Produkter
- Omröringstork av plast
- Vägning av balpress
- Plastkross
- Återvinningsmaskin för avfallsförstörare
- Industriell kylare
- Maskin för formtemperatur
- Matningstransportör
- Plasttorkmaskin
- Avskärmningsmaskin
- Filmgranulator
- Annan plasthjälputrustning
- Extrudering Granulation Automation System
- Komplett automationssystem för formsprutning
- Fall
- Nyheter
- Ladda ner
- Skicka förfrågan
- Kontakta oss

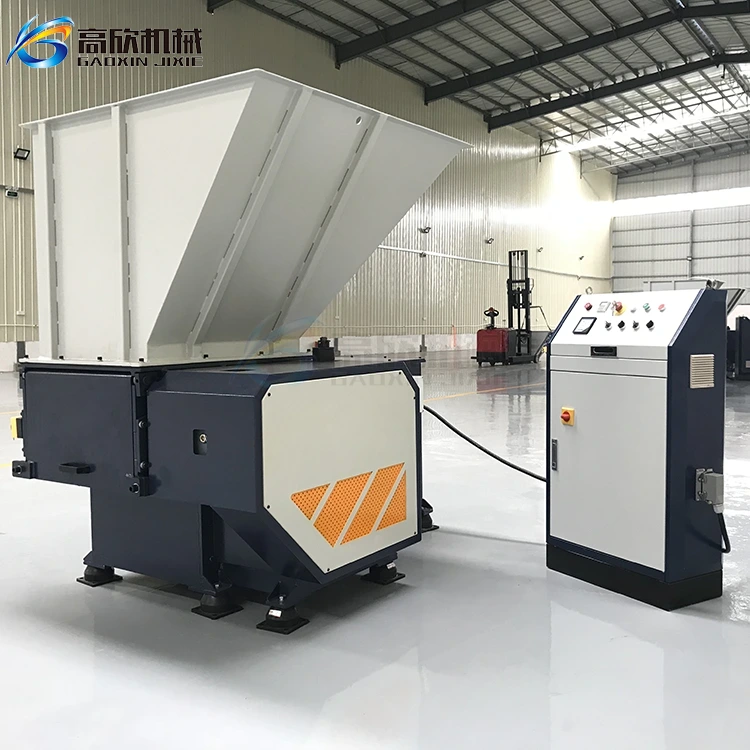
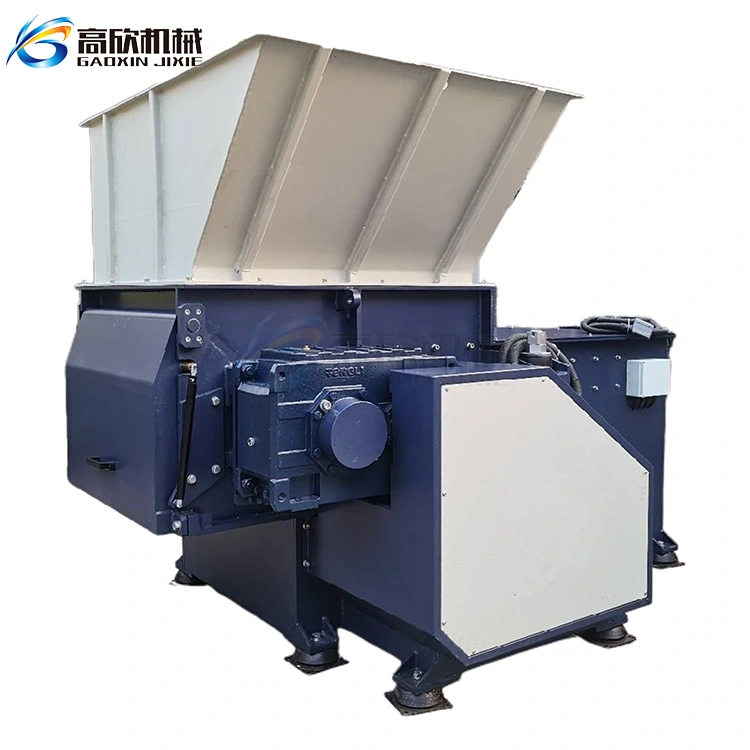
Återvinningsmaskin för avfallsförstörare: en praktisk urvals- och implementeringsguide – från princip till lösningar på plats
Om du tar det första steget fel när du väljer enavfallsförstörare,resten av din återvinningslinje kommer att ha flaskhalsar från dag ett. Många växter slutar med antingen otillräcklig genomströmning eller frekventa bladbrott - grundorsaken är nästan alltid en obalans mellan materialegenskaper och maskinspecifikationer. Den här artikeln beskriver urvalslogiken, verkliga parametrar och de vanligaste fallgroparna så att du kan göra rätt första gången.
Vad är egentligen en dokumentförstörare - och hur skiljer den sig från en granulator?
Många människor använder termerna förstörare och granulator omväxlande. Det är ett kostsamt missförstånd.
En dokumentförstörare går i låg hastighet (vanligtvis 20–80 rpm) med högt vridmoment. Den är designad för att hantera skrymmande, överdimensionerade och heterogena råmaterial – tänk hela balar med PET-flaskor, stora HDPE-fat eller stötfångare till bilar. Det kräver inte ren input; den kan till och med tolerera spikar, stenar och andra föroreningar som blandas in. Förstörarens uppgift är primär storleksminskning och tar ner materialet till 30–150 mm bitar.
En granulator går däremot i hög hastighet med vassa skärknivar. Det kräver en relativt likformig, förstorad insats och producerar mycket finare partiklar som kan gå direkt till pelletisering eller extrudering. En granulator hör nedströms om fragmenteringsstadiet.
En enkel tumregel: dokumentförstöraren är "vägfinnaren"; granulatorn är "efterbehandlingsverktyget".
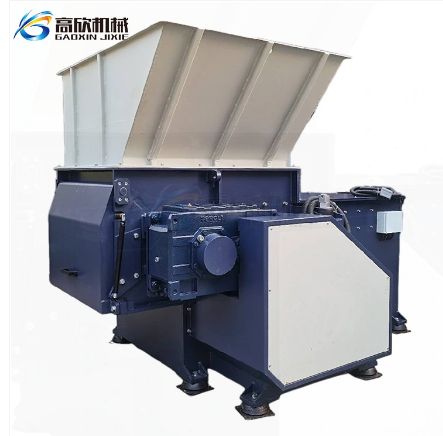
Vilken av de tre huvudsakliga dokumentförstörartyperna ska du välja?
De tre vanligaste konfigurationerna på marknaden är enaxlade, dubbelaxlade och fyraxlade dokumentförstörare. Att välja fel typ är ett av de vanligaste – och dyra – misstagen i branschen.
| Maskintyp | Arbetsprincip | Lämpliga material | Genomströmningsområde | Prisintervall (USD) |
|---|---|---|---|---|
| Enkelskaft | En roterande axel; utgångsstorlek kontrolleras av en bottenskärm | Filmer, vävda påsar, PET-flaskor, formsprutning | 200–2 000 kg/h | 10 000–40 000 USD |
| Tvillingskaft | Två motroterande axlar; klippning och rivning | HDPE-fat, PVC-rör, stötfångare till bilar, blandade styva plaster | 500–5 000 kg/h | 25 000–80 000 USD |
| Fyrskaft | Fyra axlar med tvåstegs klippning; mer enhetlig produktion | Blandat kommunalt fast avfall (MSW), RDF/SRF-beredning | 1 000–10 000+ kg/h | $60 000–250 000+ |
Riktlinjer för urval:
Lätta, relativt rena material (t.ex. förpackningsfilmer, flaskor) → Enskaft är tillräckligt, kostnadseffektivt och ger bra kontroll av utmatningsstorleken.Tjockt, styvt eller blandat industriavfall (innehåller mindre metaller) → Tvillingaxel — högre vridmoment, bättre stöttålighet.
Komplex materialsammansättning, höga renhetskrav eller inmatning till optiska sorterare/RDF-produktionslinjer → fyraaxel — säkerställer konsekvent utmatningslikformighet i en gång.
Verkliga parametrar för dubbelaxelförstörare (kinesisktillverkad utrustning):
| Modell | Effekt (kW) | Strimlingskammare (mm) | Genomströmning (kg/h) | Nettovikt (kg) |
|---|---|---|---|---|
| RSCF612 | 45+45 | 1220×650 | 5 000–10 000 | 7 000 |
| RSC812 | 75+75 | 1220×800 | 10 000–20 000 | 10 000 |
| RSC912 | 90+90 | 1220×900 | 20 000–25 000 | 11 500 |
| RSC1016 | 110+110 | 1600×1000 | 30 000–50 000 | 13 000 |
Viktigt: Det här är kapaciteter med övre gräns. Den faktiska genomströmningen beror mycket på materialet - vi kommer att ta upp hur man beräknar verklig produktion senare.
Det mest förbisedda steget: Front-End-förbehandling
Många anläggningsägare antar att en dokumentförstörare kan "äta vad som helst" och dumpar helt enkelt råavfall direkt i. Resultatet? Frekventa stopp, trasiga blad och oplanerade stillestånd.
Att mata in rått, obehandlat avfall direkt i en dokumentförstörare är det snabbaste sättet att skada fräsar och orsaka allvarliga blockeringar.
En korrekt utformad förbehandlingslinje bör innehålla:
-
Påsöppnare — Hela påsar lindade runt skaftet kommer att stoppa maskinen; påsar måste spräckas och avgasas först.
-
Trommelskärm (80–150 mm öppning) — Tar bort fint grus, sand och organiska ämnen som inte behöver strimlas, vilket minskar dokumentförstörarens belastning med 15–30 %.
-
Överbandsmagnetseparator — Spikar, skruvar och järnrester kan förstöra blad inom några timmar. en upphängd magnet måste dra ut dem innan dokumentförstöraren.
-
Manuella/optiska sorteringsstationer — Ta bort farliga föremål som gasflaskor, batterier och stora glasbitar som kan orsaka katastrofala skador.
För relativt rent industriskrot (t.ex. produktionsbortfall) är förbehandlingen enklare: sortera efter hartstyp (PET vs. HDPE vs. PP). Om målet är RDF-bränsleproduktion är blandad utfodring acceptabel.
Den verkliga genomströmningen — Låt dig inte luras av namnskyltsnummer
Genomströmningen tryckt på maskinens namnskylt mäts under idealiska förhållanden - rena HDPE-flingor, kontinuerlig matning, noll avbrott. I verkliga verksamheter, med föroreningar, densitetsfluktuationer och fukthalt, är den faktiska produktionen ofta hälften eller till och med mindre av den angivna siffran.
En praktisk genomströmningsberäkning i två steg:
Steg 1 — Tillämpa en materialhårdhetsindex (MHI) faktor:
-
Rengör PET/HDPE-flaskor → faktor 0,80–0,90
-
Blandad styv plast → faktor 0,60–0,70
-
Förorenad kommunal blandplast → faktor 0,45–0,60
Steg 2 — Använd en systemeffektivitetskoefficient (SEC), vanligtvis 0,70–0,85:
Faktisk uteffekt = märkskyltens kapacitet × MHI × SEK
Exempel: En maskin med 2 000 kg/h som bearbetar blandad styv plast (MHI = 0,65) med kontinuerlig drifteffektivitet (SEC = 0,75):
- 2 000 × 0,65 × 0,75 = 975 kg/h
Detta innebär att om du planerar för 15 ton per dag (två 8-timmarsskift), är den teoretiska märkskyltens kapacitet som krävs minst ~2 000 kg/h. Om du köper en maskin med en hastighet på 1 000 kg/h baserat på dess etikett skulle hela din linje bli undermatad.
Gyllene regeln: Storleken alltid upp med minst en nivå. En underdimensionerad dokumentförstörare blir flaskhalsen för hela anläggningen. Att gå ett steg större tillför marginalkostnaden men ger dig en säkerhetsmarginal som betalar sig själv i operativ flexibilitet.
Underhållskostnaden är den verkliga kostnaden
Att köpa maskinen är bara början. Den totala ägandekostnaden (TCO) bestäms av bladets livslängd, servicebarhet och leverantörens lyhördhet.
Sanningen om Blade Wear
En dokumentförstörare är i grunden en ”gigantisk sax” — den skär med skjuvkraft, inte slipning. När skärkanterna mattas slutar maskinen att skära och börjar riva och krossa materialet. Genomströmningen sjunker, energiförbrukningen ökar och huvudmotorn utsätts för stora påfrestningar.
Bladets livslängd varierar dramatiskt beroende på material: samma dokumentförstörare som bearbetar blandad plast kan behöva byta blad en gång om året, medan strimling av däck kan kräva det varje månad.
Viktiga överväganden:
-
Bladmaterial — D2-verktygsstål kostar mer i förväg men håller 2–3 gånger längre än vanliga kolstålblad i slipande tillämpningar.
-
Budget för bladbyte var 800–1 500 drifttimme vid bearbetning av kontaminerade eller slipande råmaterial.
Vad du ska leta efter hos en leverantör
En pålitlig leverantör bör tillhandahålla:
-
En tydlig bladmaterialspecifikation och hårdhetsklassning (vanligtvis 58–62 HRC för stål av D2-kvalitet)
-
Lättillgängliga reservdelar med dokumenterade ledtider
-
Installationsvägledning och support på plats idrifttagning
-
Teknisk dokumentation, inklusive elektriska scheman och underhållsmanualer
Glöm inte totalkostnadsekvationen. En maskin som kostar 20 % mindre i förväg men som har 50 % kortare bladlivslängd och 6 veckors ledtid för reservdelar kommer att kosta mycket mer under de första två åren av drift.
En praktisk checklista före köp
Svara på dessa sex frågor innan du fattar något beslut – de täcker 80 % av urvalsrisken:
-
Hur många ton behöver du bearbeta per dag eller vecka? — Bestämmer kapacitetsnivån.
-
Vad är materialsammansättningen? Hur många procent är film? Stela bitar? Fukthalt? Någon metallförorening? — Bestämmer maskintypen.
-
Vilken är den nödvändiga utgående partikelstorleken? Nedströmsanvändning — pelletisering, optisk sortering eller RDF-bränsleproduktion? — Bestämmer skärmstorleken.
-
Hur mycket golvyta finns tillgänglig? Förstöraren plus inmatnings-/utmatningstransportörerna tar upp betydligt mer utrymme än enbart maskinens fotavtryck.
-
Är kundsupport och reservdelsförsörjning tillförlitlig? Har leverantören ett lokalt reservdelslager? Vad kostar en dags driftstopp i väntan på reservdelar?
-
Inkluderar budgeten installation och driftsättning? Avsätt ytterligare 10–15 % av maskinpriset för installation och integration, speciellt vid anslutning till befintliga transportör- och sorteringssystem.
Att välja enavfallsförstörarehandlar inte om att välja en maskin från ett specifikationsblad. Det handlar om att systematiskt anpassa materialegenskaper, verkliga genomströmningskrav, linjeintegration och långsiktiga underhållskostnader med valet av utrustning. Specifikationstabellen är ett verktyg, inte svaret. Att investera tid i förväg för att göra läxorna rätt kommer att spara mycket mer i underhållskostnader och förlorad produktionstid än prisskillnaden mellan utrustningsalternativen.
Relaterade nyheter
- Smart transport som ger effektiv produktion - din dedikerade expert på skruvtransportörer
- Att förvandla avfall till skatter, förvandla sten till guld – öppnar en ny era av lönsamhet och grön utveckling för PET-återvinning.
- Vertikala plastblandare: stärker precisionsblandningen, sätter ett nytt riktmärke inom intelligent plasttillverkning
- Återvinn värdet av ditt plastavfall med Gaoxin Plastic Shredder – den ultimata lösningen för effektiv återvinning
- Vägning av balpress: hur det fungerar och varför det är viktigt för modern återvinningsverksamhet
- Horizontal Mixing Mixer: En praktisk guide till design, applikationer och marknadstrender
Lämna ett meddelande till mig